火焰切割离焦量:精准控制,切割质量的关键
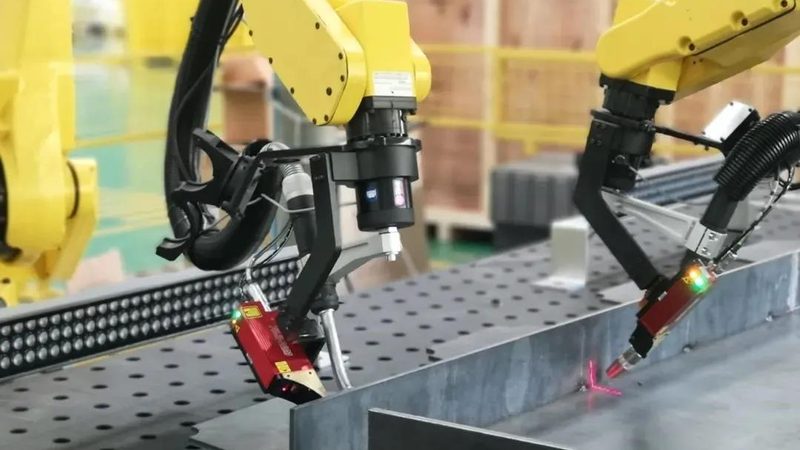
火焰切割离焦量:精准控制,切割质量的关键
一、何为火焰切割离焦量?
火焰切割离焦量,是指火焰切割过程中,切割炬头与工件表面之间的距离。这个距离对于切割质量和切割速度有着重要影响。过大的离焦量会导致切割速度下降,切割面不平整;而过小的离焦量则可能造成切割炬头与工件接触,导致切割炬头烧损。
二、火焰切割离焦量的影响因素
1. 燃气压力:燃气压力是影响火焰切割离焦量的重要因素。燃气压力过大,会导致切割炬头与工件之间的距离过大,切割速度下降;燃气压力过小,则可能导致切割炬头与工件接触,烧损切割炬头。
2. 焊接速度:焊接速度的快慢也会影响火焰切割离焦量。焊接速度过快,可能导致切割炬头与工件之间的距离过大,切割质量下降;焊接速度过慢,则可能导致切割炬头与工件接触,烧损切割炬头。
3. 焊接电流:焊接电流的大小也会对火焰切割离焦量产生影响。焊接电流过大,可能导致切割炬头与工件之间的距离过大,切割质量下降;焊接电流过小,则可能导致切割炬头与工件接触,烧损切割炬头。
4. 焊接气体:焊接气体的种类和纯度也会影响火焰切割离焦量。例如,纯度较高的氧气可以提高切割速度,但过高的氧气浓度可能导致切割炬头与工件接触,烧损切割炬头。
三、火焰切割离焦量的控制方法
1. 根据工件材质和厚度选择合适的燃气压力和焊接速度。一般来说,工件材质越厚,燃气压力和焊接速度应适当增大。
2. 调整焊接电流,确保切割炬头与工件之间的距离适中。焊接电流过大或过小都会影响切割质量。
3. 选择合适的焊接气体,确保气体纯度。纯度较高的氧气可以提高切割速度,但应注意控制氧气浓度。
4. 定期检查和维护切割炬头,确保其处于良好状态。切割炬头的磨损或损坏会导致火焰切割离焦量失控。
四、火焰切割离焦量的标准范围
火焰切割离焦量的标准范围因工件材质和厚度而异。以下是一些常见材质的火焰切割离焦量参考值:
- 钢板:0.5-1.5毫米 - 不锈钢板:0.5-1.5毫米 - 铝板:0.5-1.5毫米 - 铜板:0.5-1.5毫米
需要注意的是,这些参考值仅供参考,实际操作中应根据具体情况进行调整。
总结:火焰切割离焦量是影响切割质量和切割速度的关键因素。通过合理调整燃气压力、焊接速度、焊接电流和焊接气体等因素,可以控制火焰切割离焦量,提高切割质量。同时,定期检查和维护切割炬头,确保其处于良好状态,也是保证切割质量的重要措施。